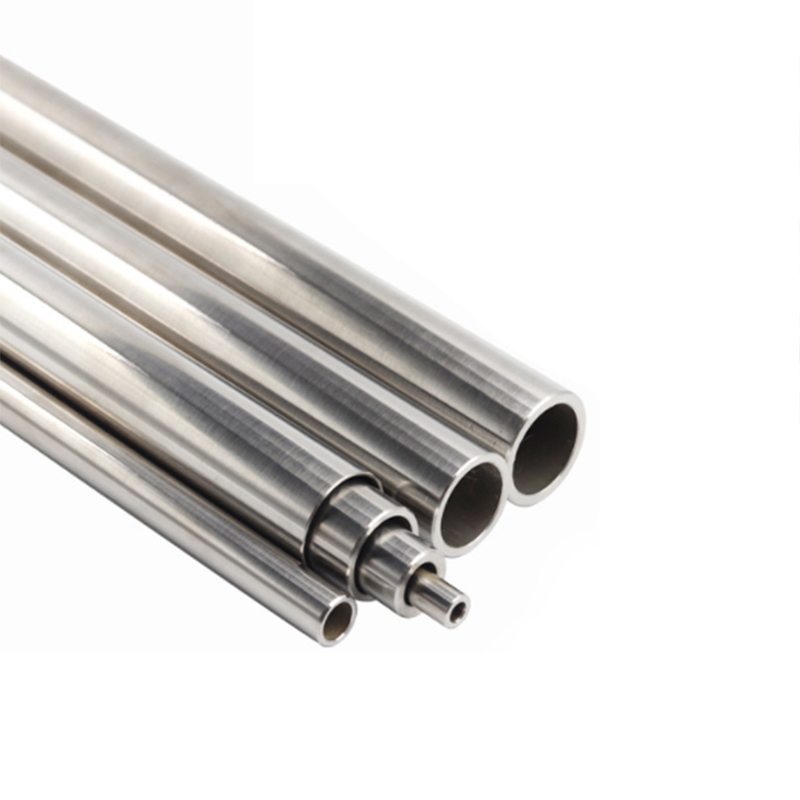
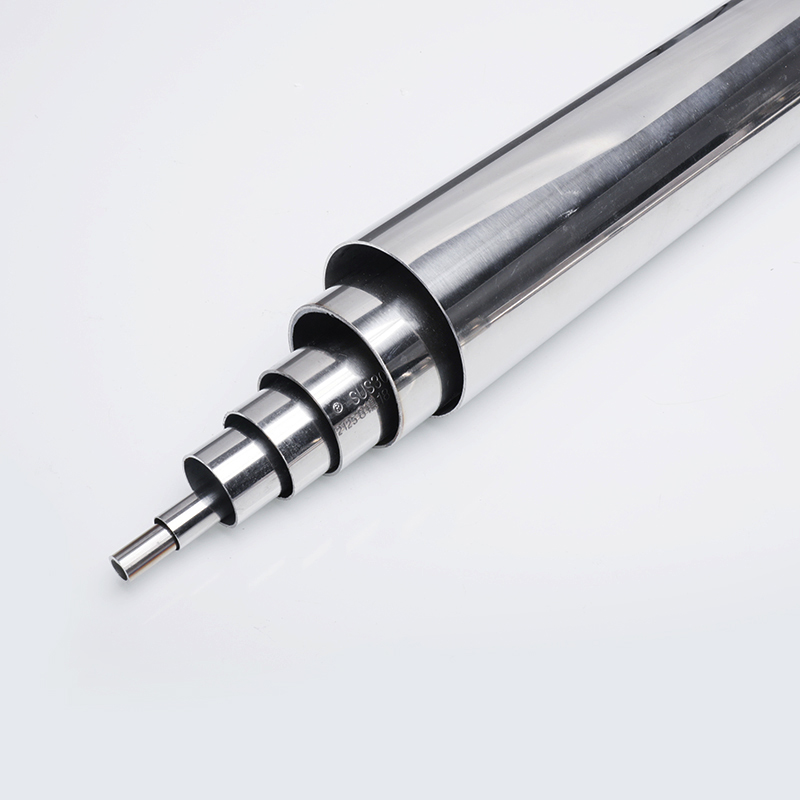
不锈钢管经过切割、焊接加工后,管口内外极易产生毛刺。毛刺不仅影响外观,装配时容易划伤密封件,流体管路中还会脱落形成杂质,造成堵塞、渗漏,因此去毛刺是不锈钢管加工中必不可少的工序。不锈钢材料易加工硬化,去毛刺方式需要结合管径、壁厚、批量大小和使用场景合理选择。
一、手工去毛刺。
这是小批量、现场加工最常用的方式。借助专用管端倒角器、内孔去毛刺刀、细锉刀、百叶轮打磨,可同时清理管口内外飞边。该方法灵活方便,投入成本低,适合维修、少量试样加工;缺点是效率偏低,成品一致性较差,操作不当容易造成管口过度倒角、管壁变薄。打磨时建议选用细粒度磨具,避免粗砂轮带入铁屑,引发不锈钢后期生锈。
二、机械自动化去毛刺。
适合焊管生产线和大批量订单。切削法依靠伸入管内的旋转刀头,精准切除焊缝内毛刺,尺寸稳定;辗压法利用滚压头使毛刺发生塑性变形,将凸起压至与管壁平齐;拉拔去毛刺则在管材成型过程中,依靠模具内的环形刃口同步清刺,可融入连续生产流程。这类工艺效率高、成品稳定,是不锈钢管工厂主流方案,但设备投入较高,规格切换相对麻烦。
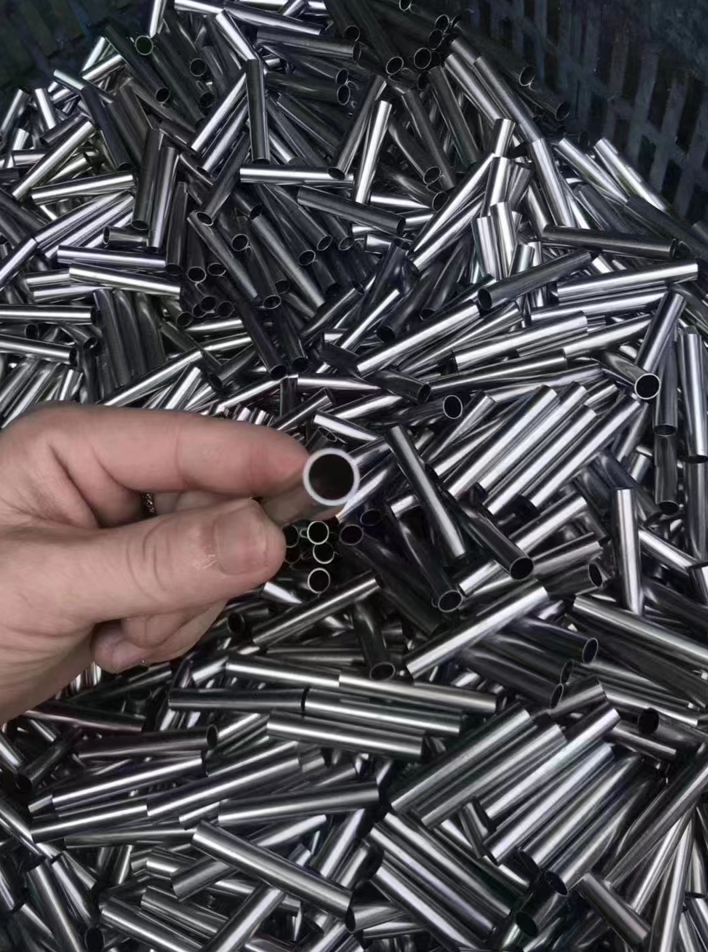
三、电化学去毛刺。
属于精密工艺,多用于仪表管、流体洁净管路。利用尖端电流密度集中的原理,毛刺优先溶解,平整管壁腐蚀量很小,可处理手工和普通刀具难以触及的内腔细微毛刺,加工无机械应力,表面光洁度高。缺点是需要配套电解液与废液处理,有环保管控要求,适合高精度、高洁净需求的产品。
除此之外还有高压水射流、热能去毛刺、超声波去毛刺等工艺,更适用于对精密度要求高的工件。
在实际生产中,没有万能的去毛刺方案。普通装饰、结构用不锈钢管优先选用机械切削打磨;液压、供水、仪器管路优先保证管口平滑无碎屑;精密管件可搭配电化学工艺。去毛刺完成后,还需要吹扫清理管内碎屑,做好检验,才能保障不锈钢管后续装配与使用稳定。随着不锈钢行业的发展,加工方式选择也日益丰富,在选择供应商的时候建议优先选择经验丰富的厂家,能为您的产品提供更完善的解决方案。